溶接欠陥

スポンサーリンク
溶接欠陥

ISO 5817に基づく溶接欠陥の許容基準と低温割れの判定プロセス

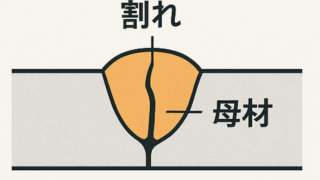
溶接低温割れ(水素誘起割れ)のメカニズムとISO 5817に基づく品質管理の決定版溶接施工管理において、低温割れ(冷間割れ)は最も回避すべき重大な欠陥である。特に高張力鋼や厚板溶接において、水素、拘束応力、材料の感受性の3要素が重なった際に...
溶接欠陥

現場で多発するルート割れの真因分析と開先形状・パス間温度の適正化

ルート割れ・低温割れのメカニズムと施工管理による完全制御技術溶接施工における「低温割れ(水素誘起割れ)」は、構造物の完全性を損なう最も重大な欠陥の一つである。特にルート部(初層)に発生する割れは、拘束力の強さと冷却速度の速さにより、致命的な...
溶接欠陥

溶接金属の組織と硬度管理:低温割れ感受性を高めるマルテンサイト生成の抑制

溶接低温割れ(水素誘起割れ)のメカニズムとマルテンサイト生成抑制による品質保証戦略低温割れ(Cold Cracking)は、溶接後数時間から数日経過した後に発生する遅れ割れであり、構造物の安全性に直結する最も警戒すべき溶接欠陥の一つである。...
溶接欠陥

溶接材料の保管管理と再乾燥条件が水素量に与える影響の検証

低水素系溶接棒の水分管理と水素誘起割れ(低温割れ)の冶金学的メカニズム溶接における「低温割れ(Cold Cracking)」、特に水素誘起割れは、溶接施工管理において最も厳格な管理が求められる品質欠陥である。本稿では、低水素系溶接棒の吸湿特...
溶接欠陥

高張力鋼溶接における溶接後熱処理(PWHT)と水素放出プロセスの関係

高張力鋼溶接における低温割れ防止:PWHTによる水素放出と冶金学的プロセスの完全解説高張力鋼(HT590〜HT980以上)の溶接において、低温割れ(水素誘起割れ)は施工管理上の最大の脅威である。本稿では、溶接後熱処理(PWHT)が単なる残留...
溶接欠陥

予熱温度決定の理論的根拠とJIS Z 3158に基づく割れ防止施工法の適用

低温割れ(水素誘起割れ)のメカニズムと予熱温度決定の理論的根拠溶接施工管理において、低温割れ(Cold Cracking)は最も回避すべき重大な欠陥の一つである。特に高張力鋼や厚板溶接において、その発生メカニズムを理解し、JIS Z 315...
溶接欠陥

拘束応力が低温割れに与える影響と溶接順序による応力緩和の最適化

低温割れ(水素誘起割れ)のメカニズムと拘束応力制御による施工最適化低温割れ(Cold Cracking)は、溶接後数時間から数日経過した後に発生する遅れ割れであり、構造物の安全性に直結する最も警戒すべき欠陥の一つである。本稿では、溶接管理技...
溶接欠陥

水素誘起割れの発生メカニズムと拡散性水素量の定量評価手法

低温割れ(水素誘起割れ)の冶金学的メカニズムと拡散性水素の定量評価溶接施工管理において、最も警戒すべき欠陥の一つが「低温割れ(Cold Cracking)」である。これは主に溶接後、常温付近から200℃程度の温度域で発生する遅れ割れであり、...
溶接欠陥

低温割れ

低温割れは熱影響部、溶接金属に溶接終了後、数分あるいは数日経過して発生する割れで、300℃以下で発生するとされるが、ほとんどの場合50℃以下である。要因次の3つの要因を満たすときに生じる溶接部の硬化組織溶接部の拡散性水素引張応力他特徴焼入れ...
溶接欠陥

ステンレス鋼の腐食におけるHAZ腐食

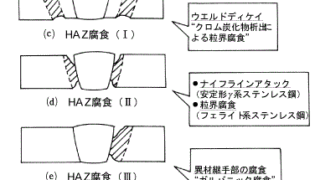
1. はじめにステンレス鋼は優れた耐食性を持つ材料であり、その特性は不動態皮膜(主に酸化クロム)によって支えられている。しかし、ステンレス鋼に溶接などの熱的負荷が加わると、その局所に組織変化が生じ、腐食に対する抵抗力が低下することがある。こ...
スポンサーリンク