【資格・施工管理】(WES特別級/1級/2級、JIS/ISO規格)

スポンサーリンク
【資格・施工管理】(WES特別級/1級/2級、JIS/ISO規格)

磁粉探傷試験(MT:Magnetic Particle testing)

🧲 磁粉探傷試験(MT)とは?磁粉探傷試験(MT)は、強磁性体(鉄やニッケル、コバルトなど)に磁場をかけて、表面および表面直下の欠陥を可視化する非破壊検査方法です。欠陥のある場所では磁束が漏れ出す(漏洩磁束)ため、そこに散布した磁粉が吸着し...
【資格・施工管理】(WES特別級/1級/2級、JIS/ISO規格)

外観試験(目視試験)(VT:Visual Testing)

溶接の外観試験(VT:Visual Testing)は、溶接部の品質を確認するための最も基本的かつ重要な非破壊検査(NDT)です。溶接完了後に、肉眼または補助器具を用いて目視で欠陥の有無を調べる検査手法です。🔍 1. 外観試験(VT)とは?...
【資格・施工管理】(WES特別級/1級/2級、JIS/ISO規格)

溶接試験の種類

外観試験(目視試験)(VT:Visual Testing)対象:表面割れ、アンダカット、オーバーラップ、ピット、ビード不整、目違い、余盛高さ、溶接による変形(角変形など)、割れ、等測定機器:溶接ゲージ、ダイヤルゲージ、限界ゲージ、デプスゲー...
ISO

溶接施工の詳細

金属材料の溶接施工要領及びその承認-溶接施工法試験板の突合わせ多層溶接継手で、試験材の板厚が20mmの場合、承認される板厚範囲は10mm-40mmとなる。溶接施工法試験では、継手引っ張り試験、継手曲げ試験、目視試験が要求されるが、溶接金属引...
ISO

ISO 15609-1:2000(JIS Z 3421-1)「アーク溶接の溶接施工要領書」

ISO 15609-1:2000(JIS Z 3421-1)は、アーク溶接に関する溶接施工要領書(WPS)の記載内容を定めた国際規格(およびJIS規格)です。🔧 規格の正式名称ISO 15609-1:2000Specification an...
ISO

ISO 15607:2000(JIS Z 3420)「溶接金属材料の溶接施工要領とその承認一般原則」

ISO 15607:2000(JIS Z 3420)は、溶接金属材料に関する国際規格であり、日本工業規格(JIS)としても採用されています。この規格は、溶接施工要領(Welding Procedure Specification: WPS)...
ISO

溶接施工要領

SO 15607:2000(JIS Z 3420)「溶接金属材料の溶接施工要領とその承認一般原則」、ISO 15609-1:2000(JIS Z 3421-1)「アーク溶接の溶接施工要領書」についての説明溶接施工  溶接施工要領(案)pWP...
【資格・施工管理】(WES特別級/1級/2級、JIS/ISO規格)

ステンレスの応力についての考察

鋼板平板(通常の炭素鋼など)の表面にオーステナイト系ステンレス鋼を肉盛溶接する場合、異材溶接となり、以下のような応力に関する問題が発生します。以下に詳しく説明します。🔧【1. 熱膨張係数の違いによる残留応力】オーステナイト系ステンレス鋼(例...
ISO

溶接の生産性の考え方

概要input(溶接機台数、溶接材料)⇒output(溶接長)工程能力=質的能力溶接コスト:労務費+溶接材料費+溶接設備使用費  ⇒溶接施工方法が大きく影響を及ぼす  ⇒溶着速度(単位時間当たりの溶着金属量)の増大はコスト低減につながる  ...
【資格・施工管理】(WES特別級/1級/2級、JIS/ISO規格)

再熱割れ

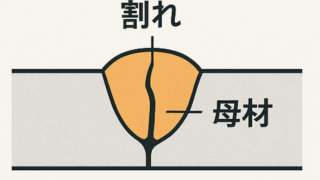
再熱割れHT780級高張力鋼やCr-Mo高温用鋼などの厚板溶接継手に対して溶接残留応力除去のため、溶接後550-700℃で溶接後熱処理(PWHT) を行うと、時折始端部から粒界に沿って割れが発生することがある。これをSR割れまたは再熱割れと...
スポンサーリンク